Blog · Werkstattbericht · 27. Oktober 2026 · Christian
Düse, Filament und Füllung: Warum alles zusammengehört
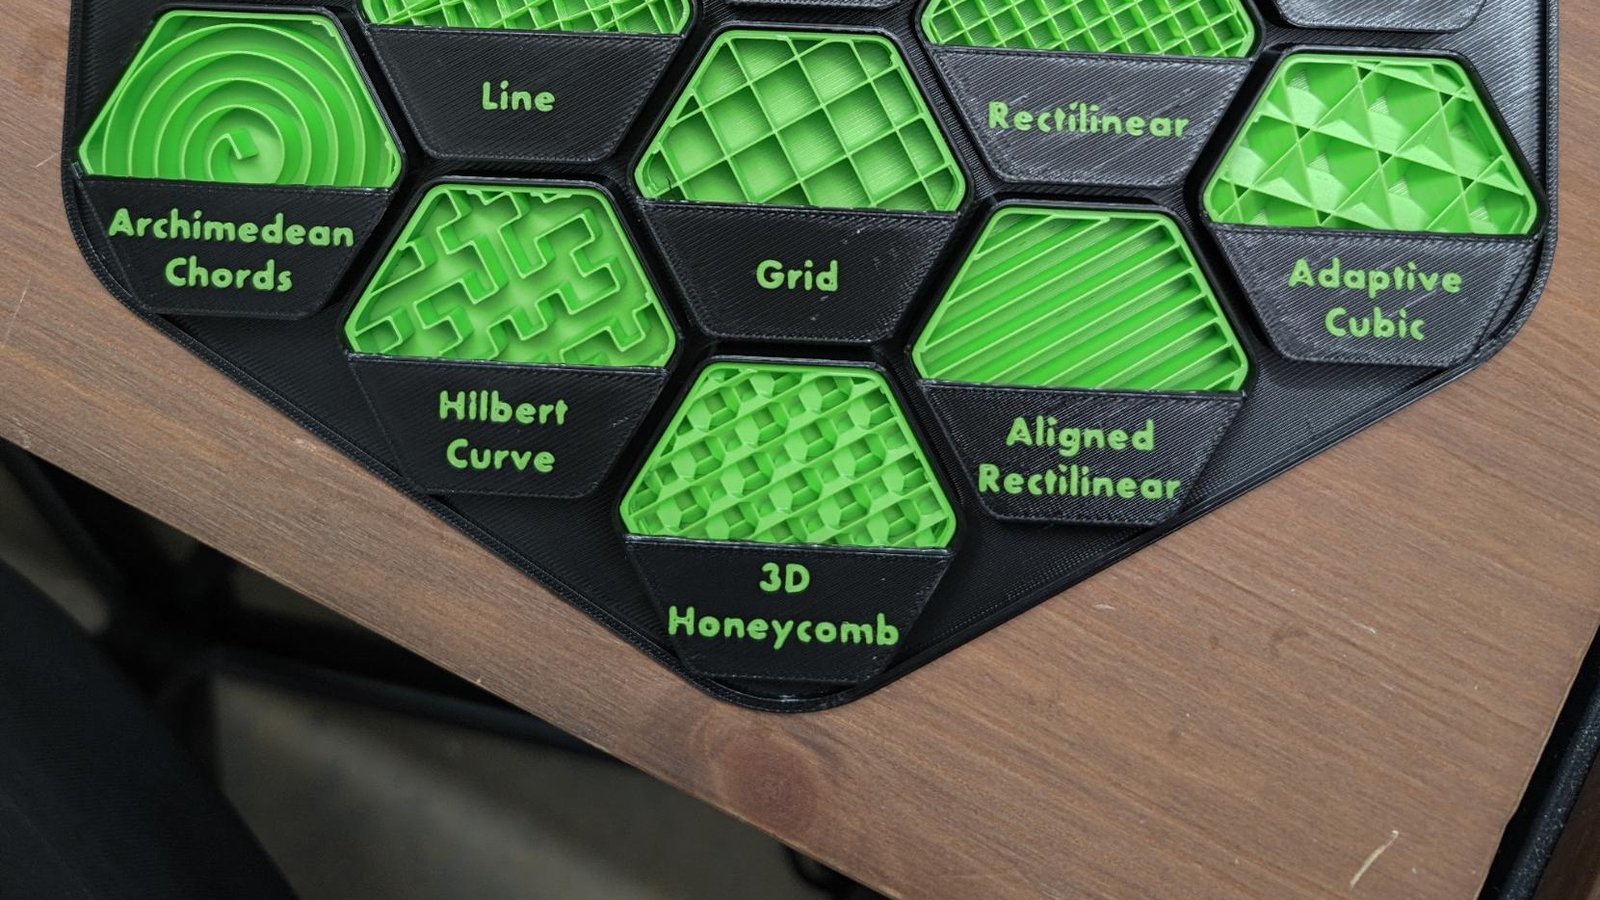
Im ersten Beitrag ging es um die Füllung. Das Problem: Die Füllung allein entscheidet gar nichts. Sie arbeitet mit Düse und Filament zusammen, und wenn eines davon nicht mitspielt, kann das schönste Muster nichts mehr retten. Hier der Überblick, wie das Trio zusammenhängt.
Die Düse bestimmt die Linie
Die Düse legt fest, wie dick eine einzelne Kunststofflinie wird. Die Linienbreite liegt meist knapp über dem Düsendurchmesser, die Schichthöhe bei etwa einem Viertel bis zur Hälfte davon.
- 0,2 mm: Feine Details, kleine Schrift, Miniaturen. Dauert ewig.
- 0,4 mm: Der Standard und der beste Kompromiss.
- 0,6 mm und mehr: Deutlich schneller, dickere Wände, robustere Teile. Dafür gröbere Details.
Das wirkt direkt auf die Füllung. Mit einer größeren Düse ist jede Wand dicker, drei Wände sind dann stabiler als drei Wände mit 0,4. Die Füllung wird gröber und ist schneller fertig. Für große Gebrauchsteile ist das oft die klügere Wahl als mehr Prozent.
Beim Material der Düse gilt: Wer Filament mit Fasern drucken will (Carbon, Glasfaser, manche Holz- und Leuchtfilamente), braucht eine gehärtete Düse, sonst schleift sich das Loch auf. Ich nutze gehärtete Düsen, das ist ein kleiner Preis für ein sicheres Gefühl. Wolfram wäre noch haltbarer, ist mir bisher aber zu teuer.
Der Fluss setzt das Tempo
Das Hotend kann nur eine begrenzte Menge Kunststoff pro Sekunde schmelzen. Das ist der maximale volumetrische Fluss. Wer eine dicke Füllung mit hoher Geschwindigkeit druckt, stößt irgendwann daran. Die Folge: Unterextrusion, schwache Schichten und Teile, die plötzlich doch nicht halten. PLA verträgt viel, PETG etwas weniger, TPU ist dabei sehr empfindlich. Dort heißt es langsam drucken, sonst gibt es Ärger.
Das Filament bestimmt den Charakter
- PLA: Steif, einfach, günstig. Wird aber früh weich und ist eher spröde. Für Deko und Prototypen ideal.
- PETG: Zäher als PLA und wasserfester. Neigt zu Fäden.
- ASA und ABS: Hitze- und UV-beständig, gut für draußen. Brauchen ein geschlossenes Gehäuse, sonst verziehen sie sich.
- TPU 90A: Flexibel. Hier bestimmt die Füllung, wie weich das Teil wird. Wenig Gyroid macht es nachgiebig, mehr Füllung macht es straffer.
- PA (Nylon): Zäh und belastbar, aber durstig. Feuchtes Nylon druckt sich wie Spaghetti.
Dazu gehört das Trocknen. Feuchtes Filament zischt, blubbert und liefert schwache Schichten. Das schlägt jede Füllung. Deshalb stehen bei mir zwei Filamenttrockner herum, und das ist keine Spielerei.
Wie ich das zusammen entscheide
Ich frage in dieser Reihenfolge:
- Was muss das Teil aushalten? Last, Hitze, Wasser, draußen oder drinnen.
- Welches Filament passt dazu? Das legt die Grenzen fest.
- Welche Düse? 0,4 für Details, 0,6 für große, robuste Teile.
- Wie viele Wände? Sie sind der Hebel mit dem größten Effekt.
- Erst dann Füllung und Prozent.
Ein paar Beispiele:
- Dekovase: PLA, 0,4er Düse, zwei Wände, 5 % Gyroid.
- Halterung für die Werkstatt: PETG, 0,6er Düse, vier Wände, 20 % Cubic.
- Teil im Freien: ASA, 0,4er Düse, vier Wände, 15 bis 20 % Gyroid.
- Flexible Hülle: TPU, 0,4er Düse, langsam gedruckt, wenig Gyroid.
Zum Schluss ein ehrlicher Satz
Ich habe auch schon stundenlang das perfekte Füllmuster gesucht und am Ende festgestellt, dass die Spule nass war. Seitdem schaue ich zuerst aufs Filament, dann auf die Düse und erst ganz am Ende auf die Füllung. Die Füllung nimmt es mir nicht übel. Sie sitzt ja ohnehin im Dunkeln.
Weiterlesen
- Fillosophy: Was die Füllung im 3D-Druck wirklich bringt: Füllmuster und Füllprozente im Detail
- Filamentkunde: welches Material wofür taugt
- FAQ: Düsen und Filamente: welche Düse zu welchem Filament passt